
De Vincent, Inginer Calitate | DINSEN
Cum se fabrică fitingurile din fontă ductilă? În majoritatea turnătoriilor, răspunsul implică doi pași: turnarea corpului fitingului, apoi prelucrarea unei caneluri de etanșare în fiecare față a flanșei. DINSEN merge pe o cale diferită. Nostrufitinguri de țevi din fontă ductilăsunt produse prin turnare pe loc cu canelură — un proces aproape neted care formează canelura de etanșare în timpul turnării, astfel încât nu este necesară prelucrare secundară. Rezultatul: o integritate mai bună a produsului, timpi de livrare mai scurți și costuri mai mici, validate de la DN50 la DN150 în producția comercială.
Provocarea: Canalele de etanșare prelucrate adaugă costuri și riscuri
Timp de decenii, canelura de etanșare de pe un racord cu flanșă a fost prelucrată după turnare. Este un proces fiabil — dar are costuri reale.
Prelucrarea adaugă o întreagă etapă de producție. Fiecare flanșă trebuie mutată de la turnătorie la atelierul mecanic, fixată, tăiată și inspectată, consumând forță de muncă, timp de lucru al mașinii și energie pentru fiecare fiting.
Prelucrarea creează, de asemenea, un gradient termic. Îndepărtarea materialului lasă variații locale ale grosimii secțiunii care perturbă solidificarea și alimentarea, crescând riscul de microcontracție și porozitate în apropierea flanșei.
Iar canelurile prelucrate înseamnă stocuri suplimentare de lucrări în curs și puncte de control al calității suplimentare — mai mult capital de lucru blocat și mai multe șanse de eroare umană.
Soluția: Turnarea cu formă aproape netă elimină prelucrarea mecanică
Turnarea cu formă aproape netă formează canelura de etanșare direct în matriță, astfel încât canelura se solidifică împreună cu corpul fitingului. Fără îndepărtare secundară de material. Fără gradient termic adăugat. Fără manipulare între fabrici.
Cum funcționează procesul
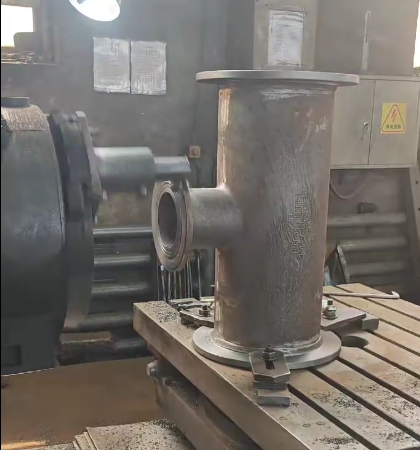
Inovația rezidă în ansamblul miezului. În mod tradițional, miezul flanșei este alcătuit din trei părți interconectate, desemnate A, B și C. Inginerii DINSEN prelucrează un contur de canelură preformat în suprafața exterioară a miezului B înainte de asamblare. Când matrița este turnată, atât modelul găurii șuruburilor, cât și canelura de etanșare prind contur ca parte integrantă a flanșei.
Ajustare precisă: fante de ghidare și funcții anti-nealiniere
Deoarece geometria canelurii depinde de poziția miezului, precizia începe la asamblare. Fantele de ghidare și caracteristicile anti-nealiniere blochează cele trei părți ale miezului împreună, garantând o precizie repetabilă a asamblării de la o matriță la alta. Rezultatul măsurat: adâncimea, lățimea și concentricitatea canelurii care îndeplinesc sau depășesc în mod constant cerințele standard.
Validare mai rapidă cu imprimare 3D cu nisip
Prototiparea necesita anterior scule costisitoare pentru modelare. Cu imprimarea 3D cu jet de liant, seturile de prototipuri cu miez sunt produse în câteva zile în loc de săptămâni. Proiectanții validează geometria canelurii, închiderea și alimentarea înainte de a se dedica sculelor de producție - scurtând semnificativ ciclurile de dezvoltare pentru noi configurații de montaj.
Dovedit în producție: DN50 până la DN150
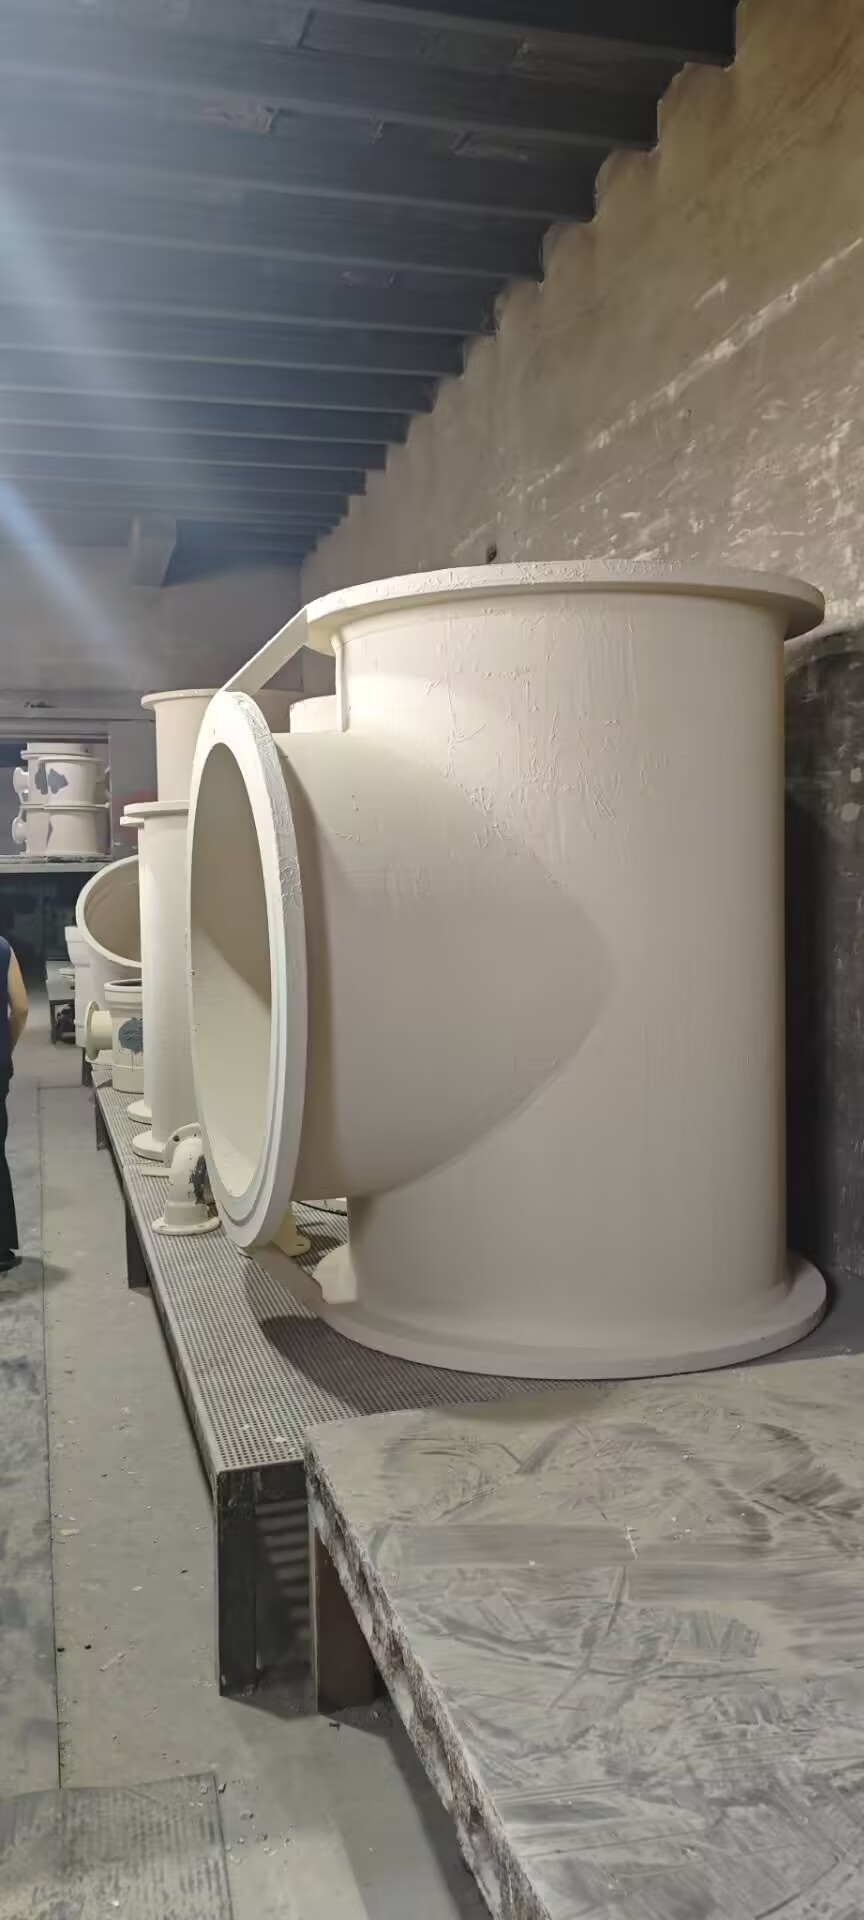
După scoaterea prin sablare și curățarea prin sablare, fețele flanșelor turnate prezintă dimensiuni ale canelurii - adâncime, lățime și concentricitate - care îndeplinesc sau depășesc în mod constant cerințele standard, fără nicio pierdere măsurabilă a calității. Canelurile turnate la fața locului au fost validate pentru DN50 până la DN150 în producția comercială, oferind o performanță de etanșare identică sau mai bună decât canelurile prelucrate pe...Fitinguri pentru țevi din fontă ductilă EN545.
Cinci beneficii măsurabile ale canelurilor turnate pe loc
| Beneficia | Ce se schimbă | Impact măsurabil |
| Integritatea produsului | Fără gradient termic indus de prelucrare; alimentare mai bună în timpul solidificării | Mai puține micro-contracții și defecte de porozitate; capacitate superioară de reținere a presiunii |
| Viteza de producție | Etapa de prelucrare eliminată; operațiunile de finisare reduse | Cronologie de fabricație comprimată; stocuri mai mici de lucrări în curs |
| Reducerea costurilor | Consum redus de metal topit; utilizare redusă a mașinilor-unelte; fără manipulare între fabrici | Utilizare mai mare a materialelor; energie mai redusă, uzură a sculelor și costuri suplimentare de manoperă mai mici |
| Condiții de muncă | Mai puține etape de șlefuire și finisare | Niveluri mai scăzute de praf și zgomot în atelier |
| Simplitatea procesului | Mai puține etape și puncte de control al calității | Capacitate de proces mai mare; mai puține erori umane |
Aceeași filozofie se extinde dincolo de caneluri. NoastreCuplaj de blocare Grip Ese instalează fără unelte specializate, reducând forța de muncă în construcții cu până la 30% în comparație cu soluțiile convenționale — un alt exemplu de inginerie care reduce munca de la șantier în loc să o adauge.
Întrebări frecvente
1. Ce este o canelură de etanșare pe o flanșă din fontă ductilă?
O canelură de etanșare este o adâncitură circulară în fața flanșei care găzduiește o garnitură sau un inel O. Când două flanșe sunt îmbinate cu șuruburi, garnitura se comprimă în interiorul canelurii pentru a crea o îmbinare etanșă.
2. De ce sunt de obicei prelucrate canelurile de etanșare?
Prelucrarea a fost metoda convențională deoarece este precisă și bine înțeleasă. Dezavantajele sale sunt costul, timpul de execuție și riscul de defecte introduse prin îndepărtarea materialului după solidificare.
3. Cum funcționează turnarea cu canelură pe loc?
Conturul canelurii este încorporat în miezul flanșei — miezul B al unui ansamblu de miez din trei părți. În timpul turnării, canelurea se formează împreună cu corpul fitingului, astfel încât flanșa nu necesită prelucrare ulterioară.
4. Ce gamă de dimensiuni este disponibilă?
Canalele de etanșare turnate la fața locului au fost validate în producția comercială de la DN50 la DN150, cu adâncimea, lățimea și concentricitatea canalului egale cu echivalentele prelucrate mecanic.
5. Turnarea pe loc afectează presiunea nominală sau performanța de etanșare?
Nu. Deoarece canelura se formează în timpul solidificării, nu există gradient termic și nici variație a grosimii secțiunii. De fapt, microcontracția redusă îmbunătățește capacitatea de reținere a presiunii.
6. Pot obține prototipuri înainte de producția de masă?
Da. Folosind imprimarea 3D cu nisip, producem rapid seturi de prototipuri pentru validarea designului înainte de a ne dedica producției cu sculele necesare.
Despre DINSEN — Producător de țevi și fitinguri din fontă ductilă
DINSEN este un furnizor de talie mondială de țevi, fitinguri și cuplaje din fontă ductilă, cu unități de producție în Handan, provincia Hebei. Produsele respectă standardele ISO 2531, EN 545, EN 598 și AWWA, fiind susținute de un sistem de management al calității certificat ISO 9001:2015. Cu proiecte în peste 50 de țări - Asia de Sud-Est, Orientul Mijlociu, Asia Centrală, Europa și America - DINSEN furnizează, de asemenea...Fitinguri pentru țevi de sol din fontă EN877pentru construirea sistemelor de drenaj.Află mai multe despre DINSEN.
Obțineți o ofertă
Planificați un proiect de apă municipală, canalizare sau conducte industriale? Inginerii noștri vă vor ajuta să selectați fitingurile, dimensiunile și acoperirile potrivite — cu mostre gratuite, inspecție de către terți și livrare rapidă.Contactați DINSEN pentru o ofertă gratuită.
Data publicării: 21 august 2026



