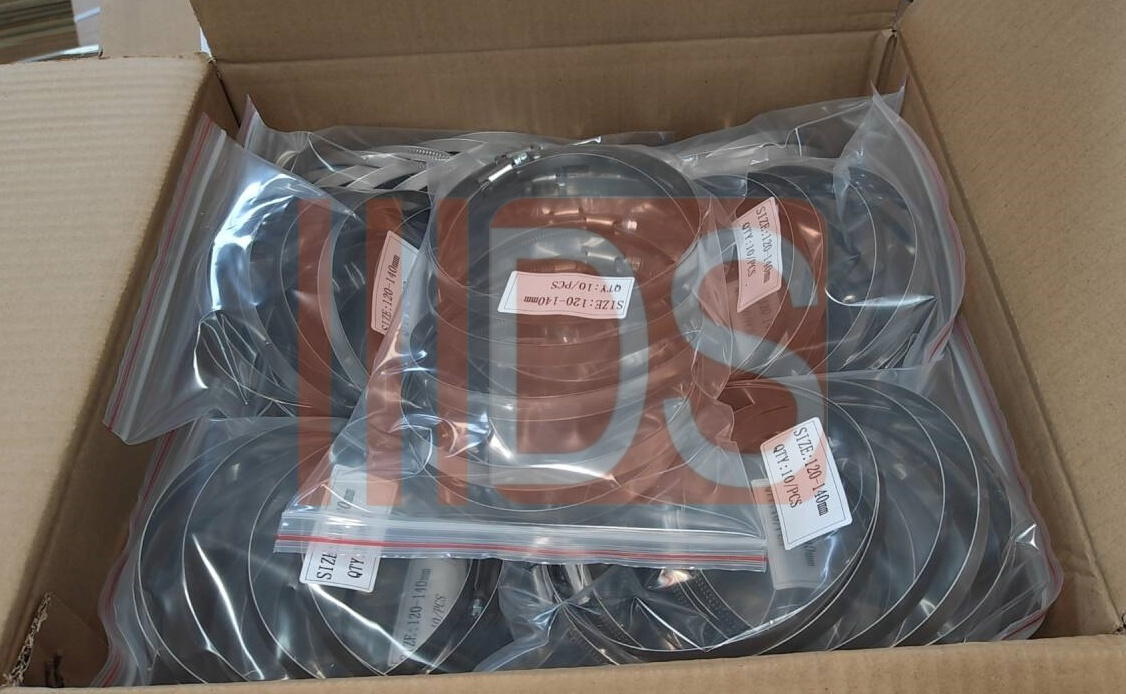
DINSEN Metaleste dedicată domeniului prelucrării metalelor și produselor din oțel inoxidabil. Este competentă în diverse procese de prelucrare a metalelor și a obținut rezultate remarcabile în cercetarea, dezvoltarea și producția de produse de fixare din oțel inoxidabil, cleme, îmbinări, cuplaje, țevi și fitinguri etc. Aduce pe piață produse metalice de înaltă calitate și diversificate și și-a construit o bună reputație în industrie datorită calității superioare a produselor și măiestriei rafinate.
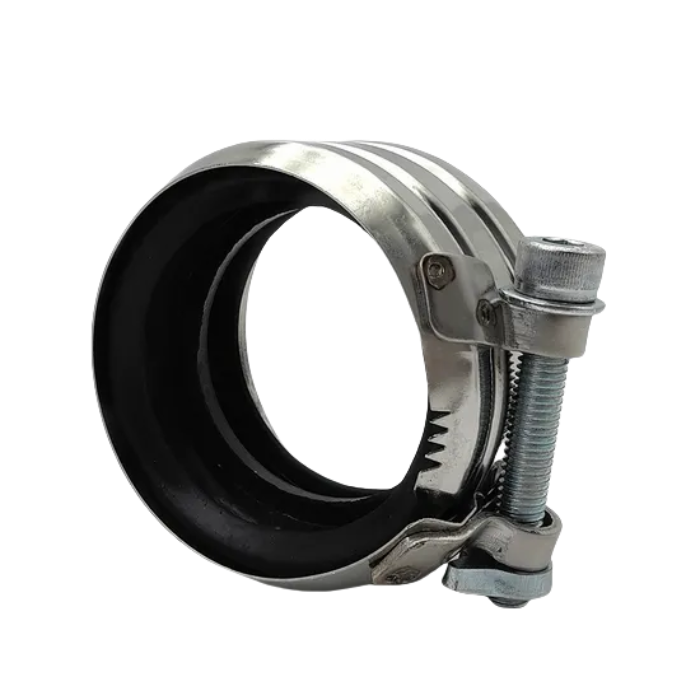
Prelucrarea metalelor, luând ca exemplu produsele cu cleme
1. Materie primă
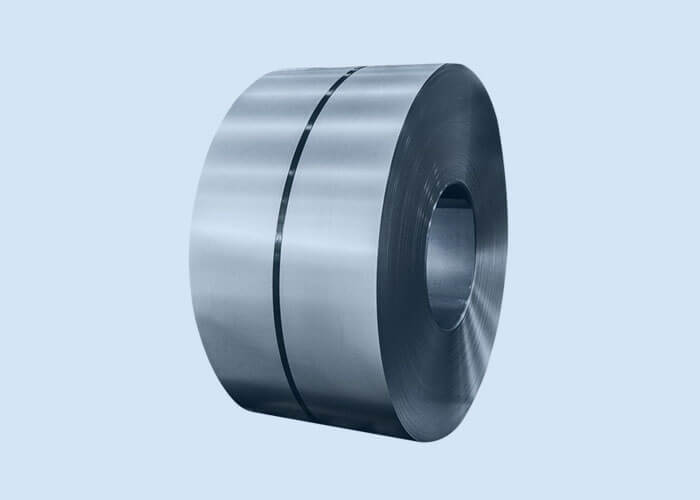
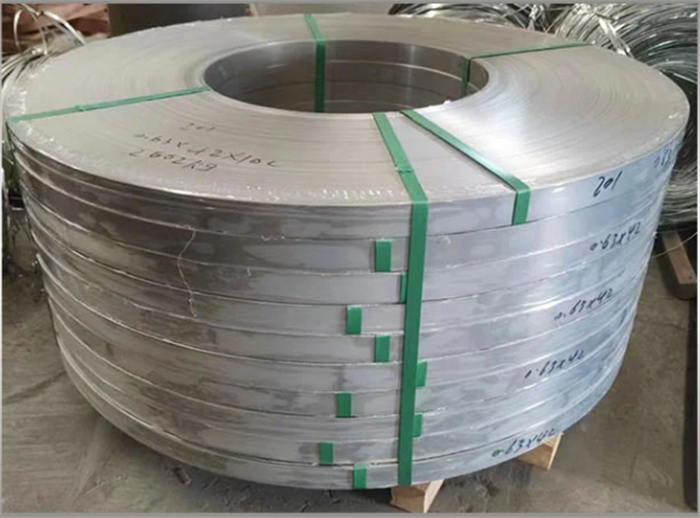
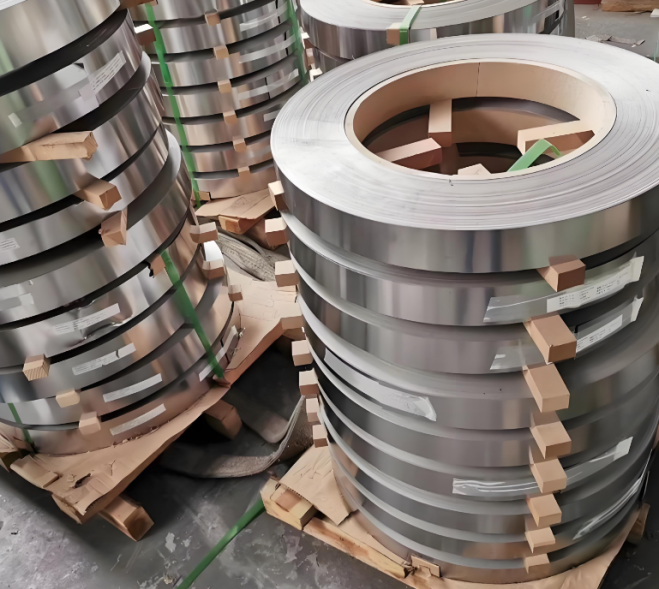
Selecția materiilor prime: Materialele comune sunt oțelul inoxidabil (cum ar fi 304, 316), oțelul carbon (Q235) sau banda de oțel galvanizat, care pot fi selectate în funcție de rezistența la coroziune, rezistență și cerințele de cost.
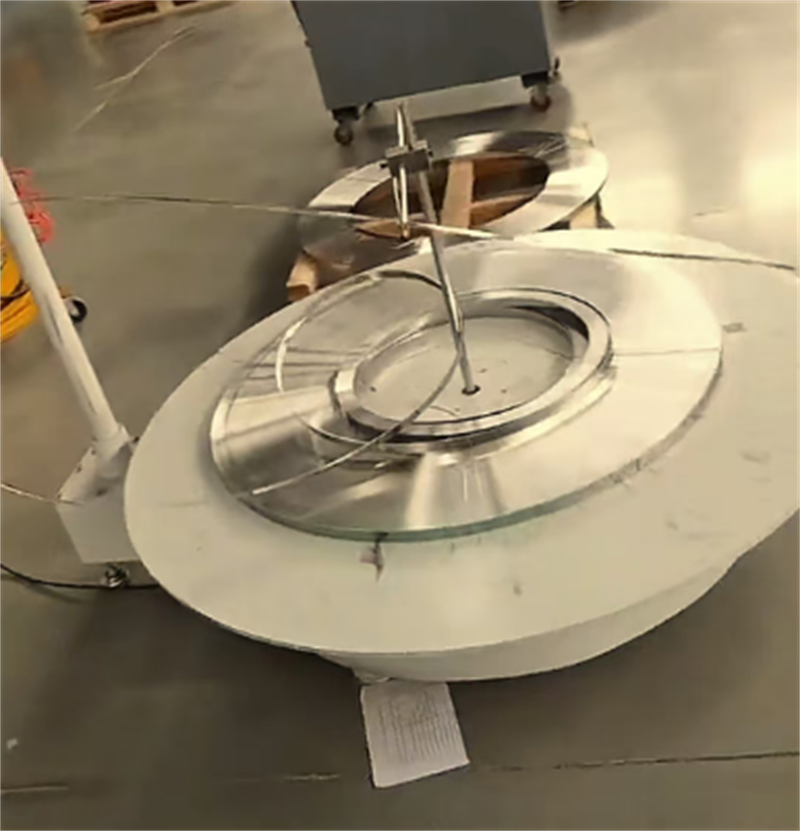
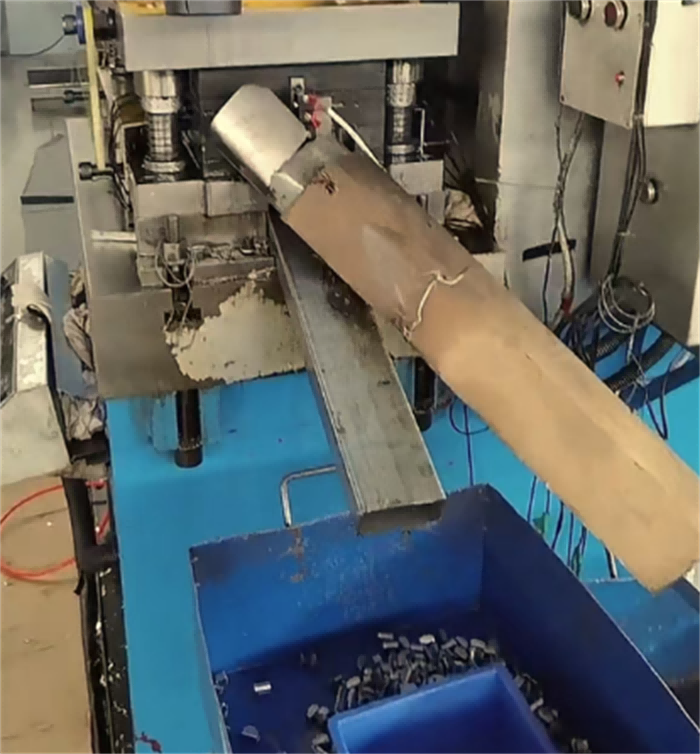
Tăierea benzii de oțel: Banda mare de oțel este tăiată la lățimea necesară (cum ar fi 10 mm, 12 mm) de către o mașină de tăiat pentru a asigura precizia dimensională și planeitatea marginii.
2. Ștampilare
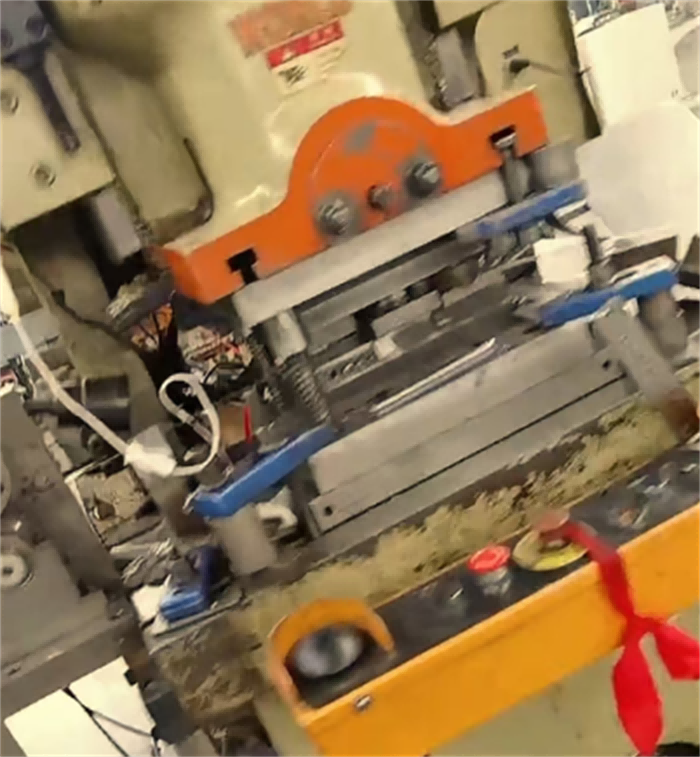
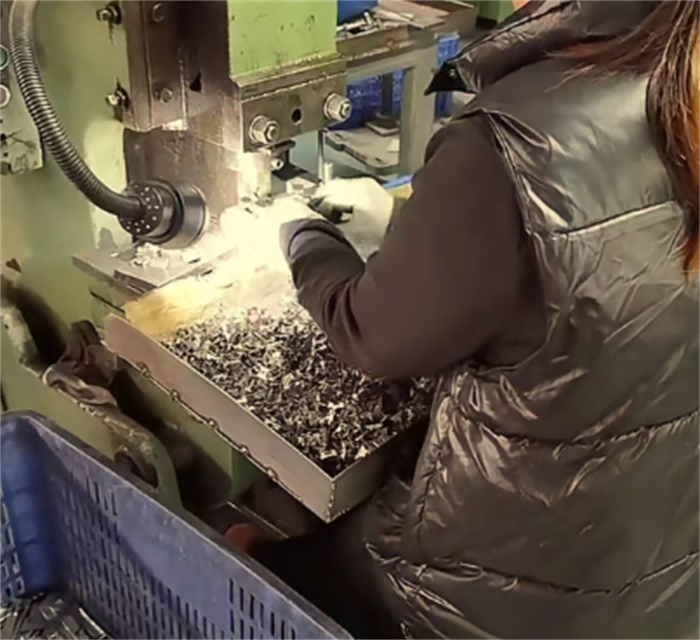
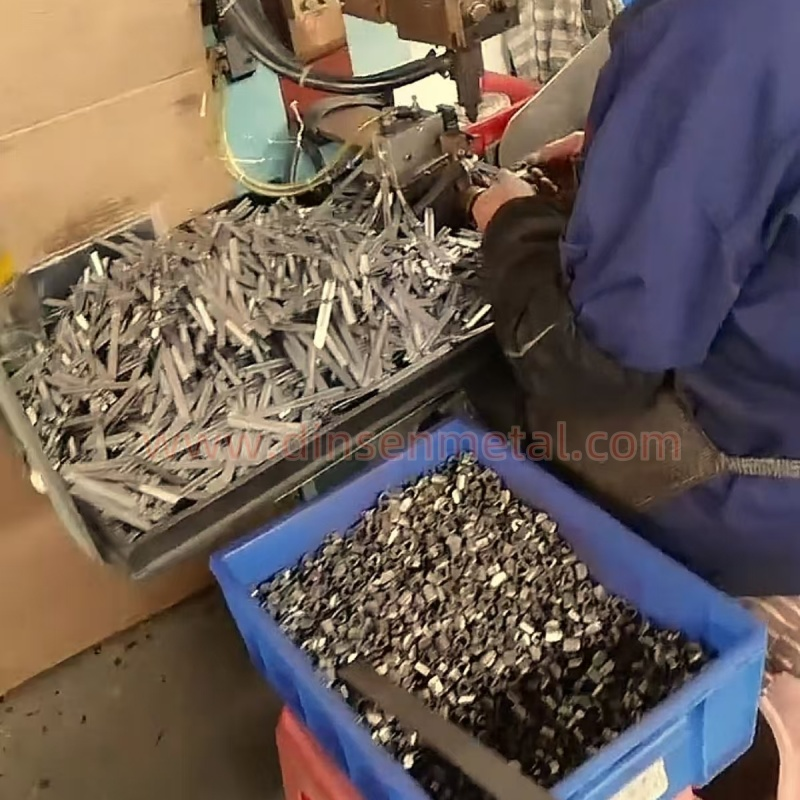
Proiectarea matriței de ștanțare: Proiectați matrița în funcție de tipul de clemă de ștanțare (cum ar fi tip melcat, tip șurub) pentru a perfora corpul clemei de ștanțare (curea de oțel), urechea de blocare, orificiul filetat și alte structuri.
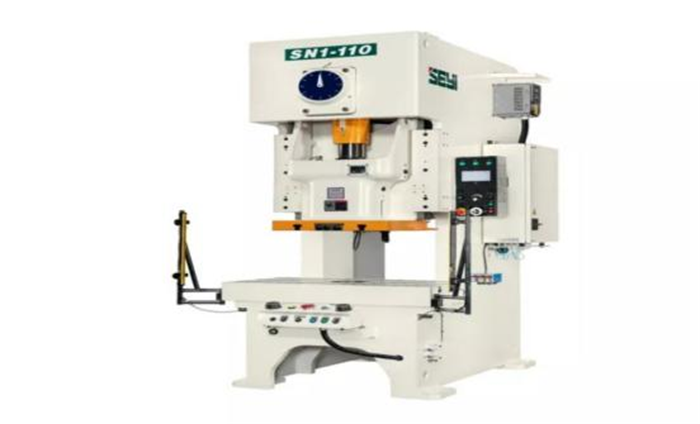
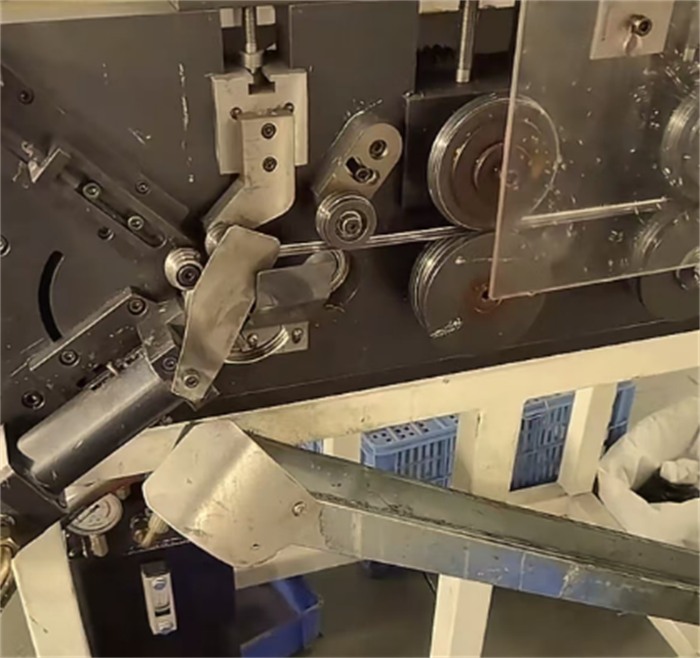
Ștanțarea curelei de oțel: Folosiți o presă de perforat și o matriță continuă pentru a ștanța cureaua de oțel într-o curea inelară cu modele dinți (pentru a spori frecarea) și prelucrați mecanismul de blocare (cum ar fi canelurile angrenajului melcat sau găurile șuruburilor).
3. Sudare
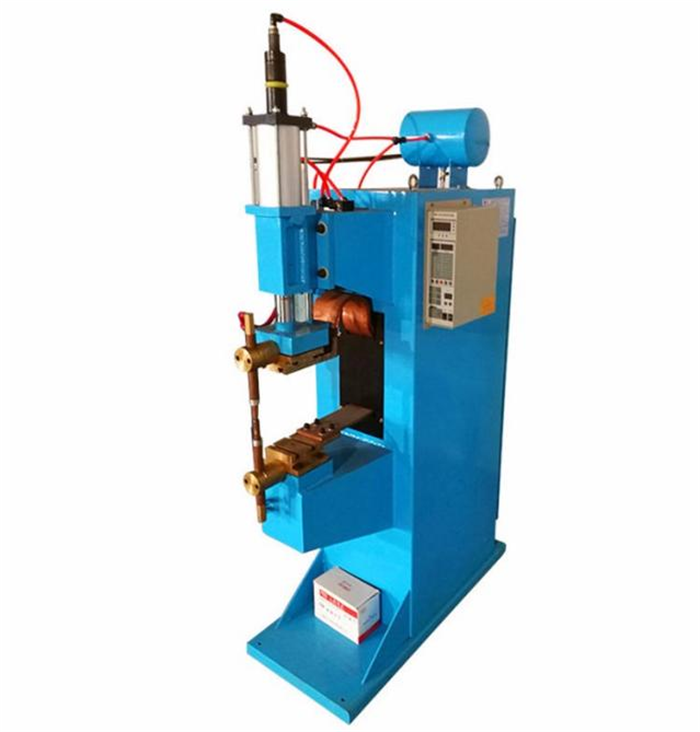
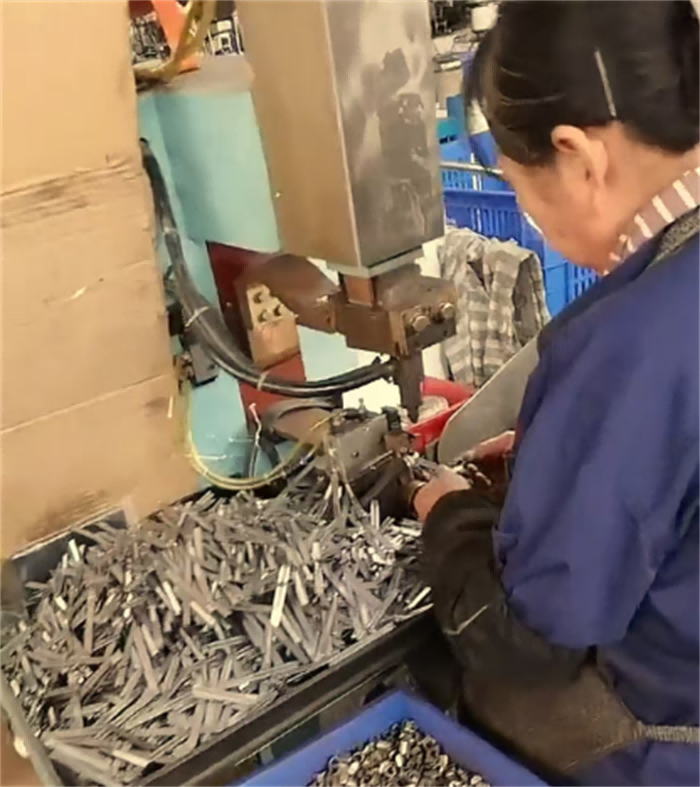
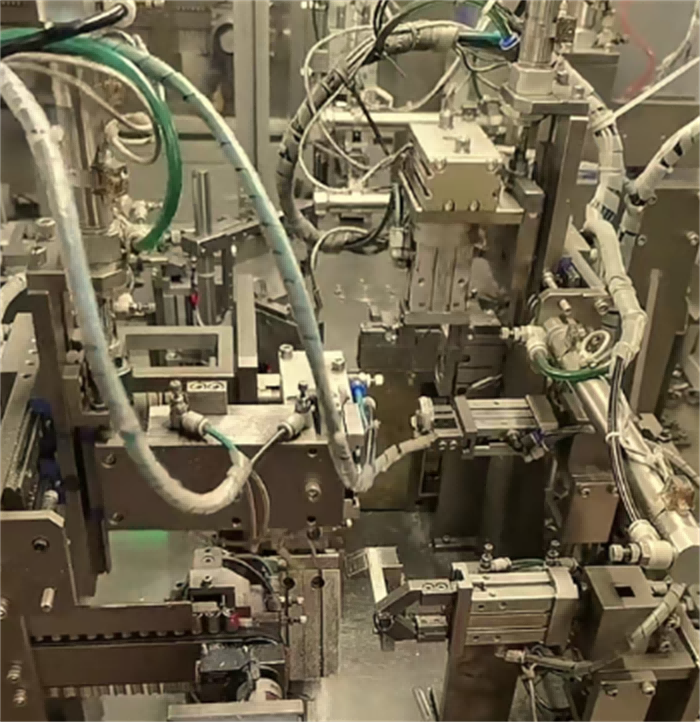
Sudare prin puncte/sudare cu laser: Mecanismul de blocare (cum ar fi scaunul melcat, baza șurubului) este sudat și fixat pe banda de oțel pentru a asigura rezistența și lipsa bavurilor la sudură.
Sudare automată: Clemele de înaltă precizie sunt sudate cu laser robotizat pentru a îmbunătăți eficiența și consecvența.
4. Tratarea suprafeței
Galvanizare/pulverizare: Materialele din oțel carbon trebuie tratate pentru a preveni rugina, cum ar fi zincarea (zinc alb, zinc colorat), nichelarea sau pulverizarea cu rășină epoxidică.
Tratament de pasivizare: Clemele de furtun din oțel inoxidabil sunt pasivizate prin decapare pentru a spori rezistența la coroziune.
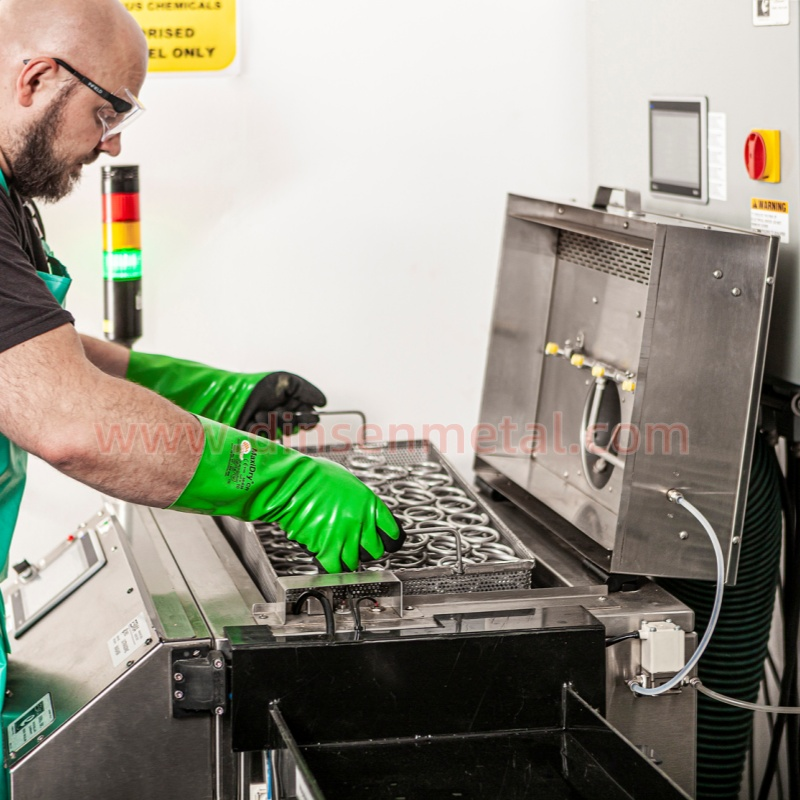
Tratament de pasivizare
5. Asamblare și blocare
Clemă de închidere tip melc: instalați ansamblul angrenajului melcat, fixați scaunul melcat prin nituire sau sudare pentru a asigura o rotație lină.
Clemă de fixare tip șurub: găuriți și filetați găuri la ambele capete ale curelei de oțel, instalați șuruburi și piulițe și calibrați precizia de potrivire a filetului.
6. Inspecția calității
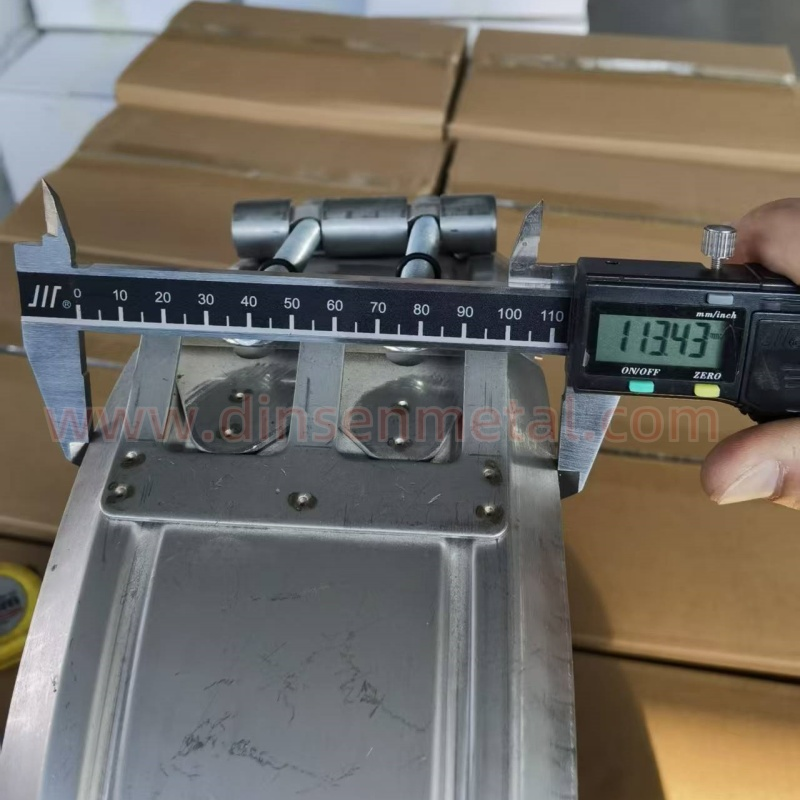
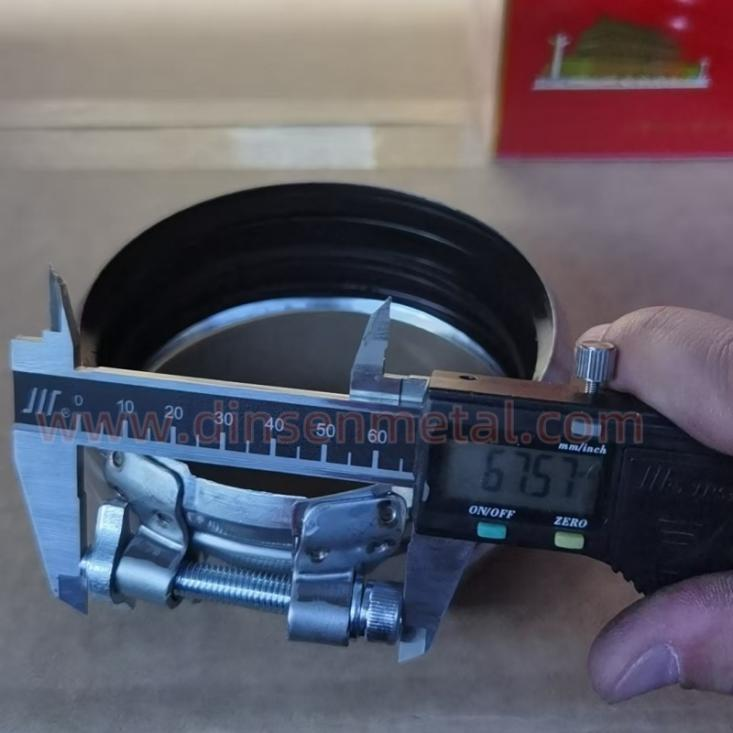
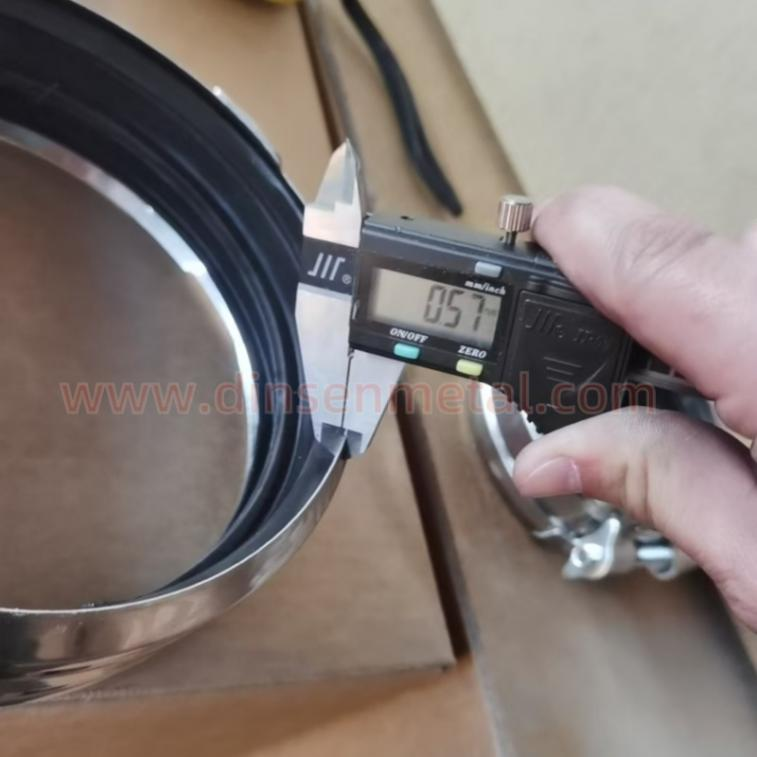
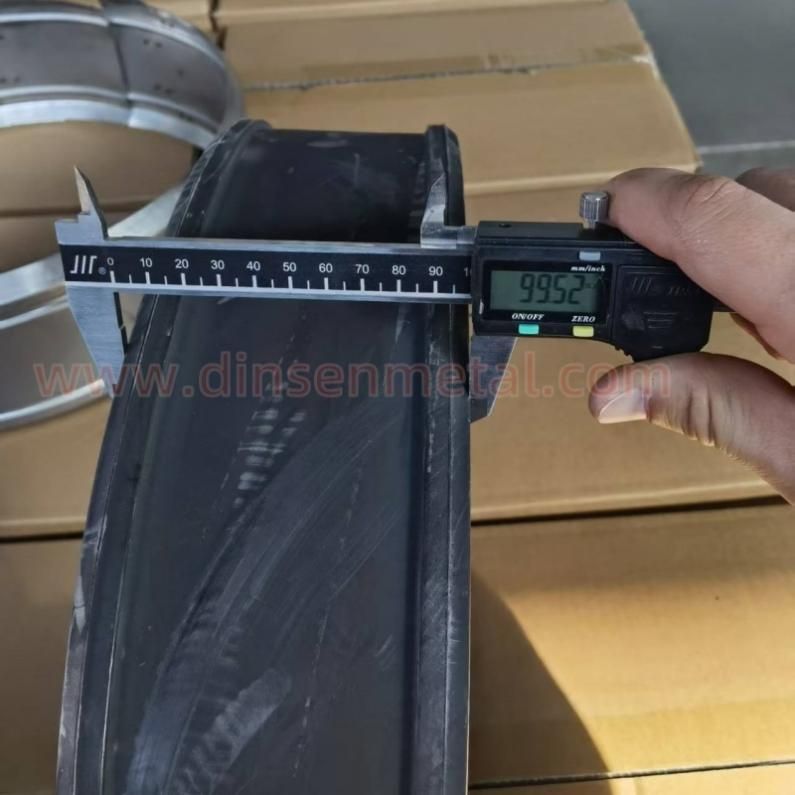
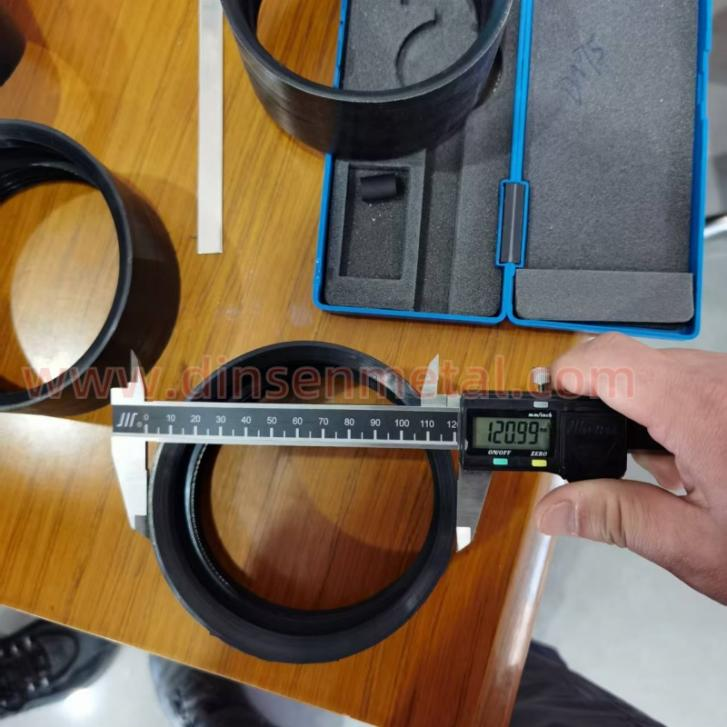
Detectarea dimensiunilor: Folosiți etriere și proiectoare pentru a măsura diametrul interior al clemei de fixare, grosimea curelei de oțel și poziția mecanismului de blocare.
Test de rezistență: Folosiți o mașină de testare la tracțiune pentru a testa forța de strângere a clemei de gât (cum ar fi rezistența la tracțiune ≥500MPa) și durabilitatea mecanismului de blocare.
Test de rezistență la coroziune: Test de pulverizare cu sare (de exemplu, 48-96 de ore) pentru a verifica efectul de acoperire sau pasivizare
7. Ambalare
Ambalaj din carton sau ambalaj în pungă sigilată din plastic pentru a preveni ruginirea în timpul transportului și depozitării.
Clasificare și identificare: Ambalați după specificații și material și marcați modelul, lotul și data producției.