
În inima infrastructurii și a sistemelor de transport al fluidelor, fiecare secțiune a conductei din fontă ductilă transportă nu doar apă și gaze, ci și pulsul dezvoltării urbane și al bunăstării cetățenilor. Aici, calitatea este mai mult decât o simplă vorbărie goală; este o credință și un angajament țesute în fiecare centimetru de oțel și integrate în fiecare proces.DINSEN, pe deplin conștientă de această responsabilitate crucială, își întruchipează urmărirea neclintită a calității prin respectarea absolută și depășirea standardului internațional ISO2531, demonstrând o simfonie riguroasă de inspecție a calității pentruȚevi din fontă ductilă ISO2531.
Standardul specifică cerințele tehnice, metodele de testare și controlul calității țevilor, fitingurilor, accesoriilor și interfețelor acestora din fontă ductilă utilizate pentru transportul apei (cum ar fi apa potabilă, apa pentru irigații etc.).
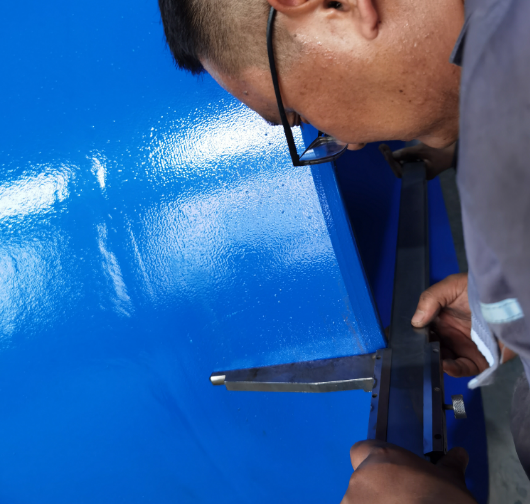
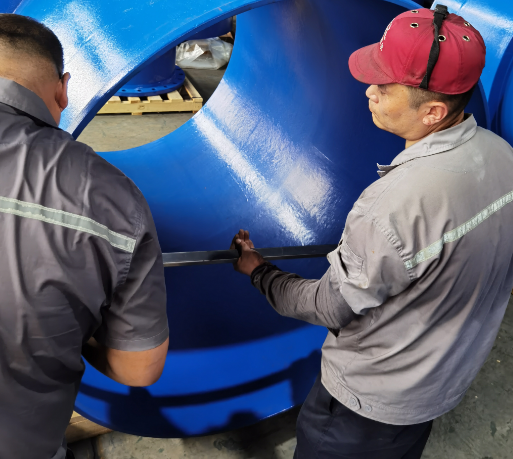
1. Țeavă din fontă ductilăDE
Diametrul exterior al soclului poate fi determinat prin măsurarea circumferinței cu o ruletă. Alternativ, trebuie efectuate două măsurători cu un șubler în puncte perpendiculare pe secțiunea transversală.Formula pentru ovalitate este: Ovalitate = (A1-A2)/(A1+A2).
2.Țeavă din fontă ductilăID
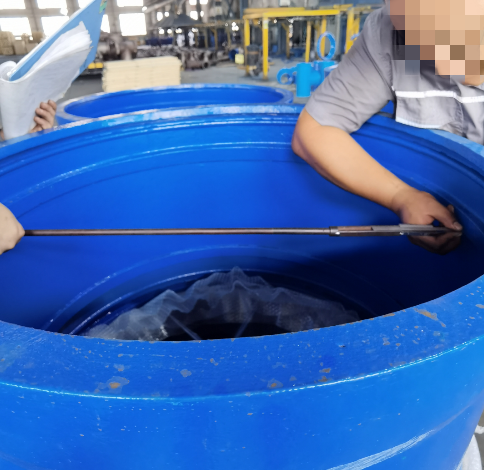
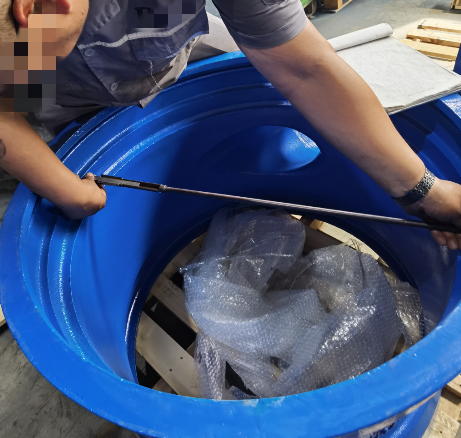
Diametrul interior al țevii din fontă ductilă turnată centrifugal este aproximativ egal cu diametrul său nominal, valoarea DN, în milimetri.
3. Țeavă din fontă ductilăGrosimea peretelui
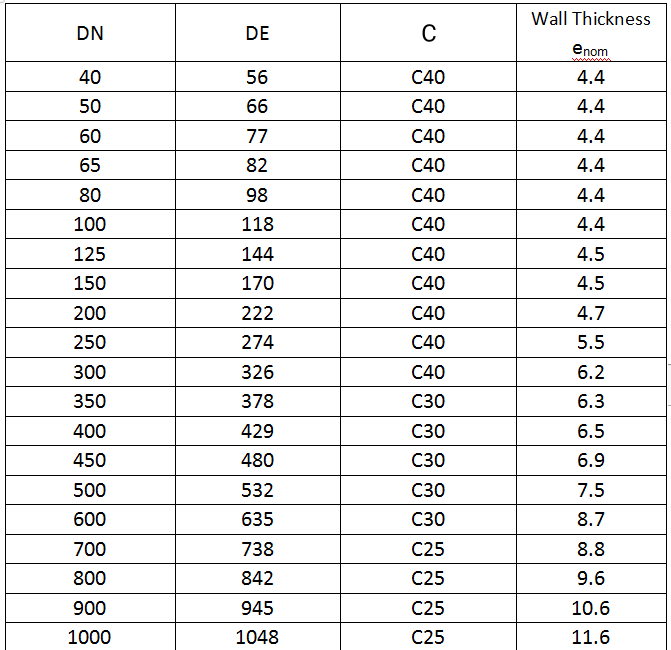
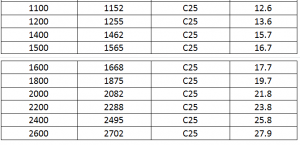
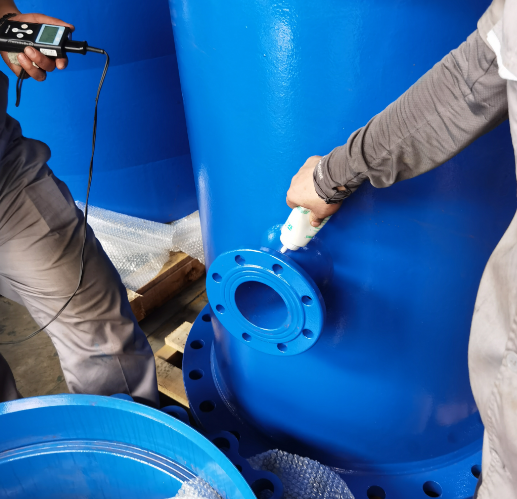
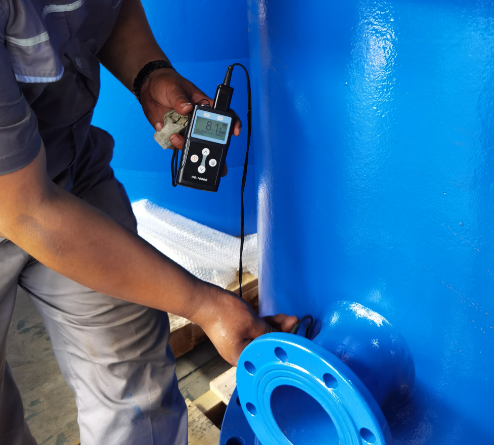
Folosiți un aparat de măsurare a grosimii cu ultrasunete cu un agent de cuplare pentru a-l fixa în locația care urmează a fi măsurată. Precizia instrumentului este de 0,1 mm. Poziția de măsurare este situată la cel puțin două locații opuse la fiecare capăt al produsului. Rezultatele măsurătorilor sunt în conformitate cu tabelul următor:
4. Lungimea țevii din fontă ductilă
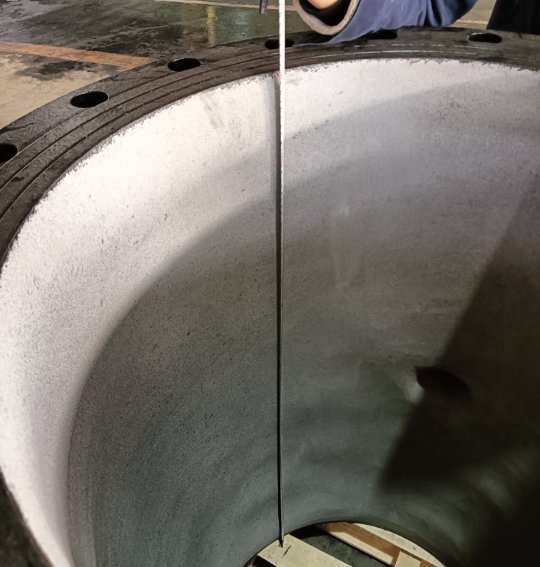
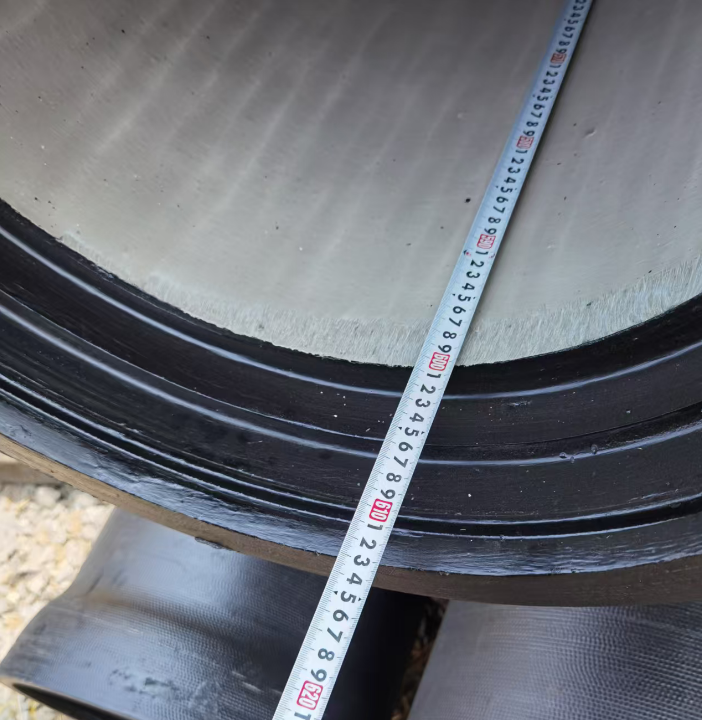
5. Elipticitate
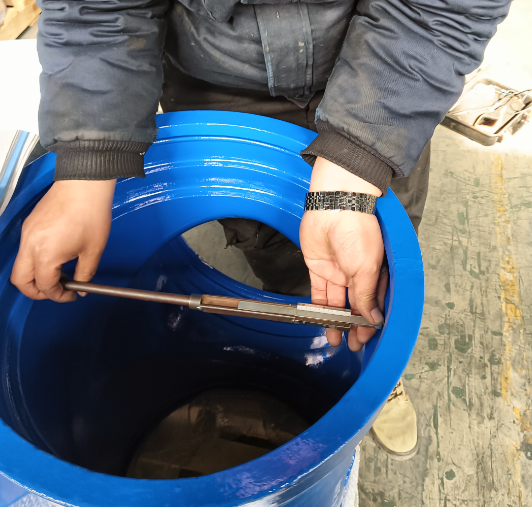
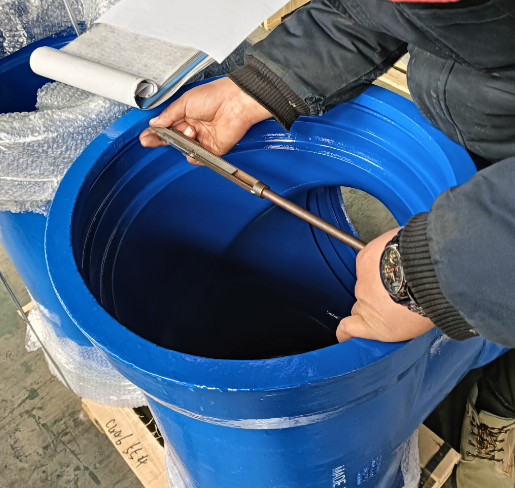
Ovalizarea secțiunii transversale a țevii turnate.
Ovalitate = 100 x (A1-A2) / (A1+A2)
A1: maxim A2: Mini
6. Rectitudini
Țevile turnate trebuie să fie drepte, cu o abatere maximă care să nu depășească 0,125% din lungimea efectivă (6000 x 0,125% = 7,5 mm).Dacă țeava nu este obstrucționată, trebuie efectuată o inspecție vizuală pentru a verifica dacă este liniară. În caz de dubiu, trebuie utilizată următoarea metodă.Rulați țeava axial pe două suporturi sau role pentru a-i verifica rectilinietatea. Distanța dintre suporturi/role trebuie să fie de cel puțin 2/3 din lungimea standard a țevii. Trebuie determinat punctul de abatere maximă de la rectilinie, iar abaterea nu trebuie să depășească limita de 7,5 mm.
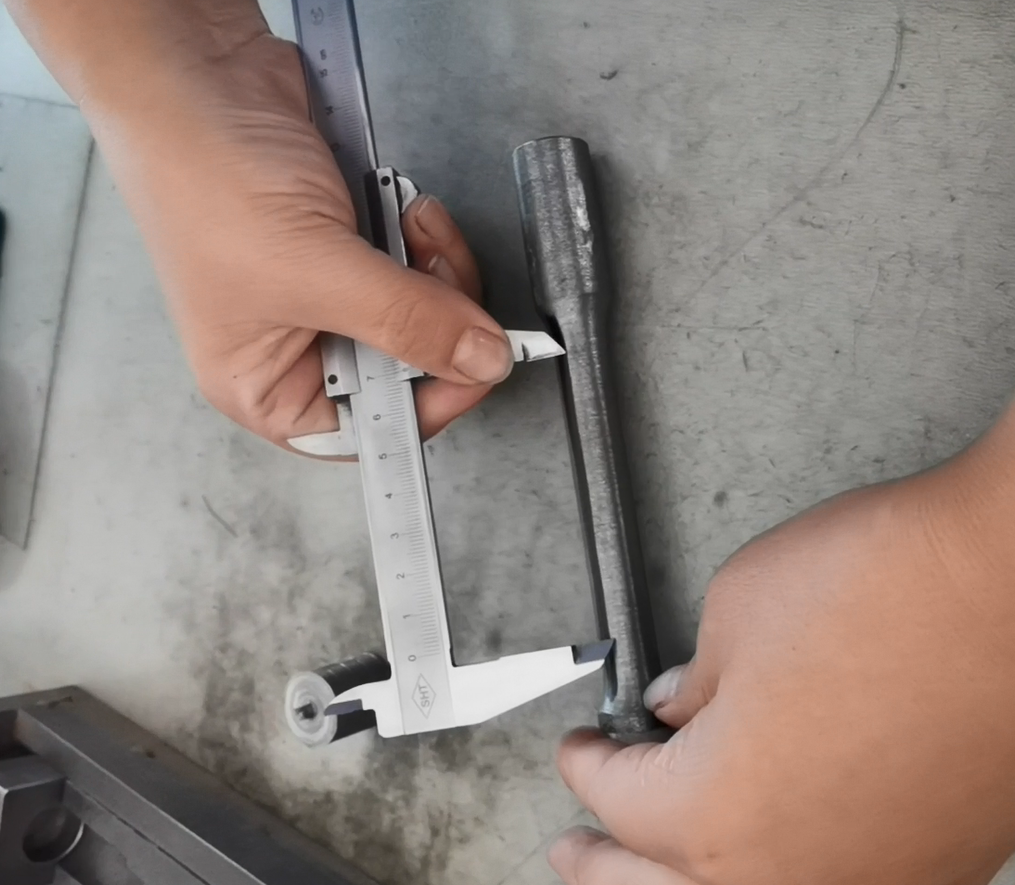
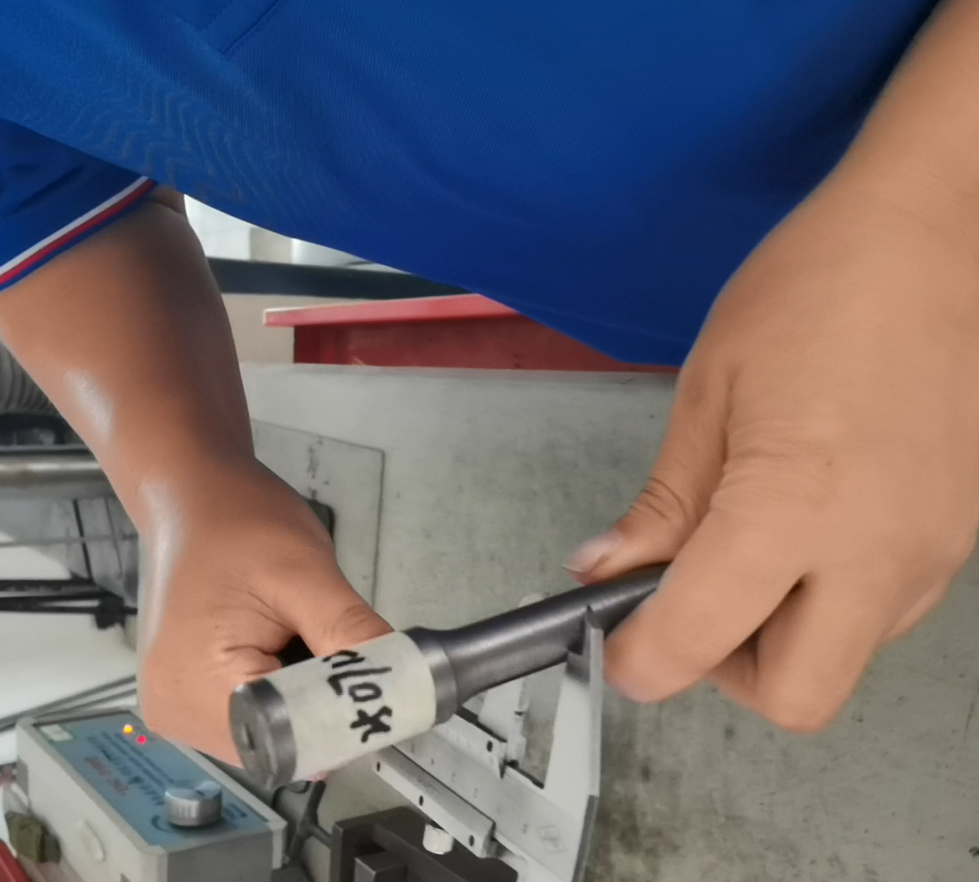
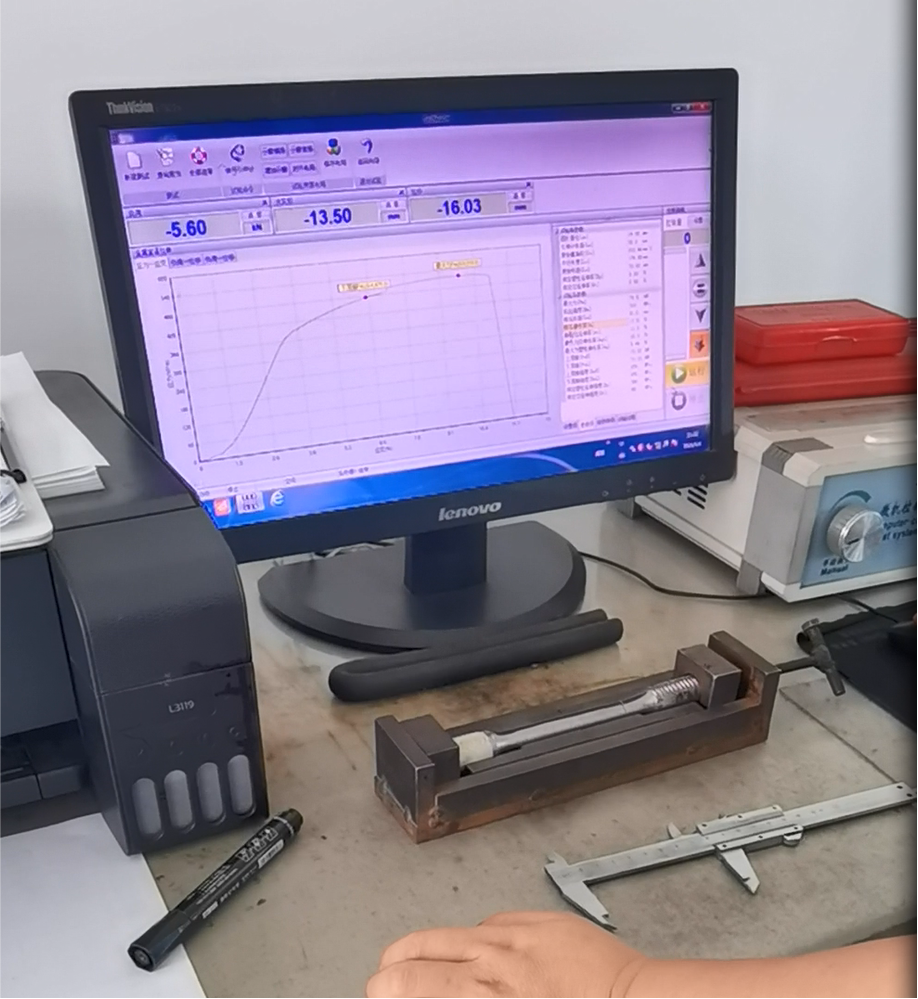
7. Proprietăți de tracțiune
Criteriile de eligibilitate sunt următoarele:
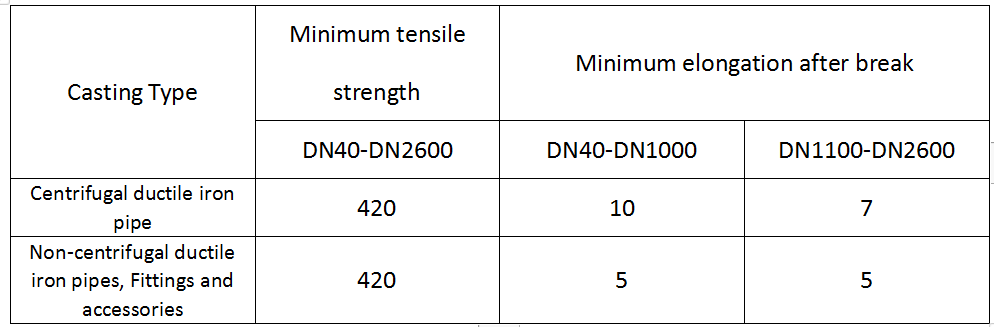
Criterii de defecțiune: Se iau două bare de testare din același inel de probă pentru testare. Dacă proprietățile mecanice ale uneia dintre barele de testare din proba duplicat nu îndeplinesc cerințele, lotul de țevi va fi revizuit și se va implementa procesul de gestionare a defecțiunilor.
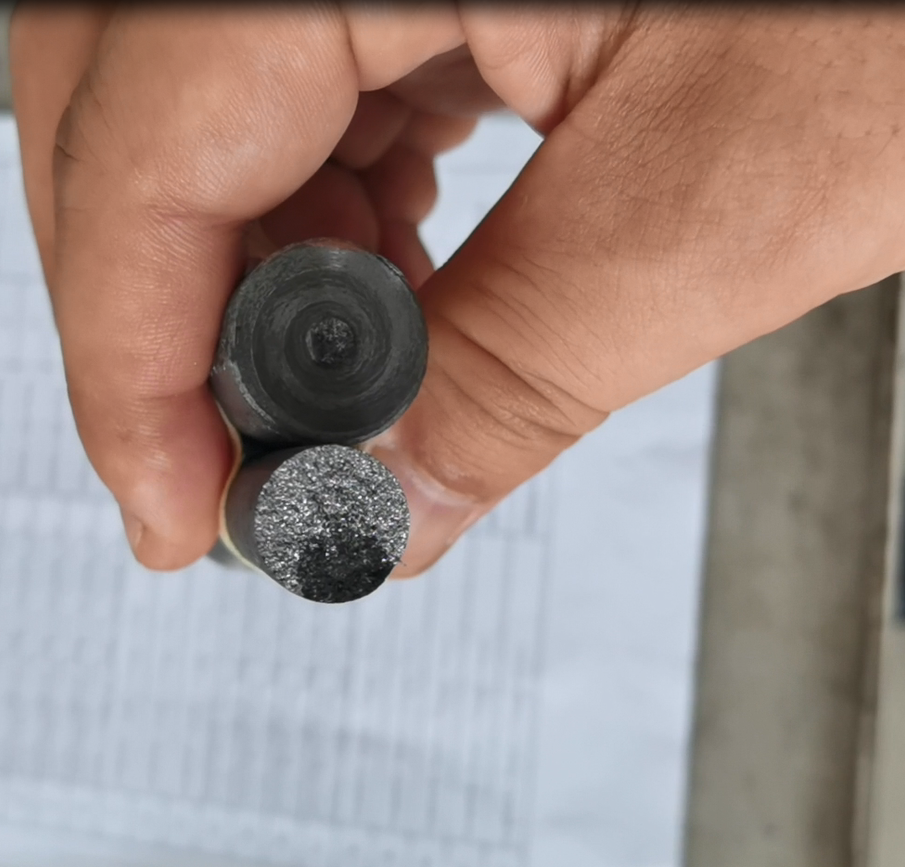
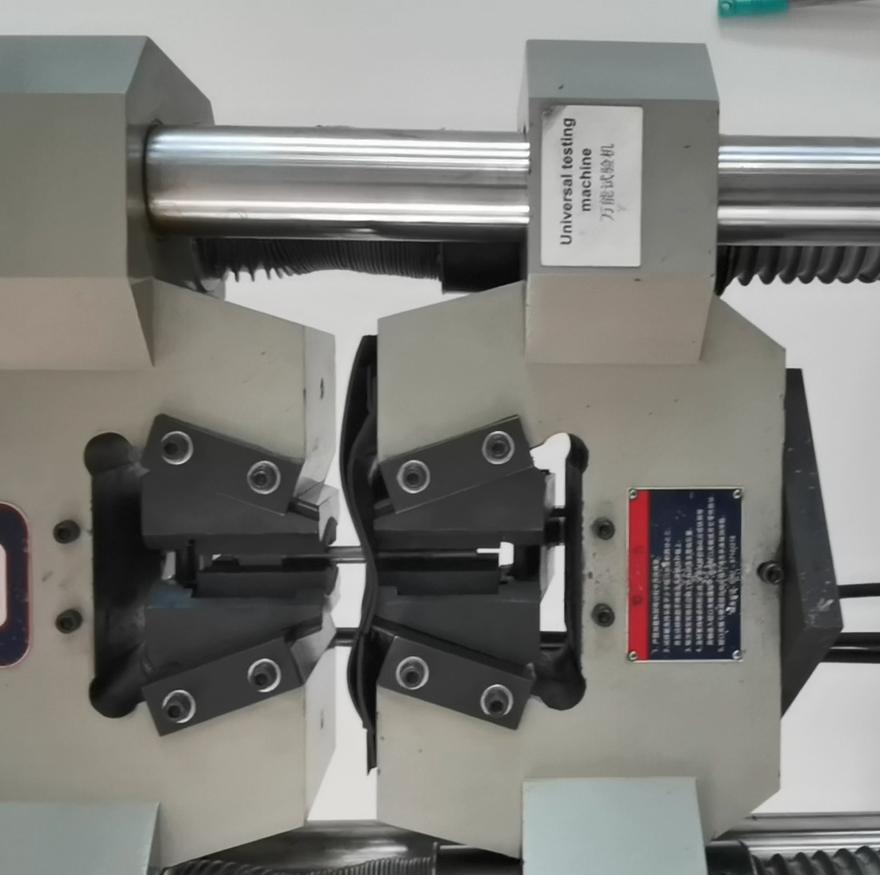
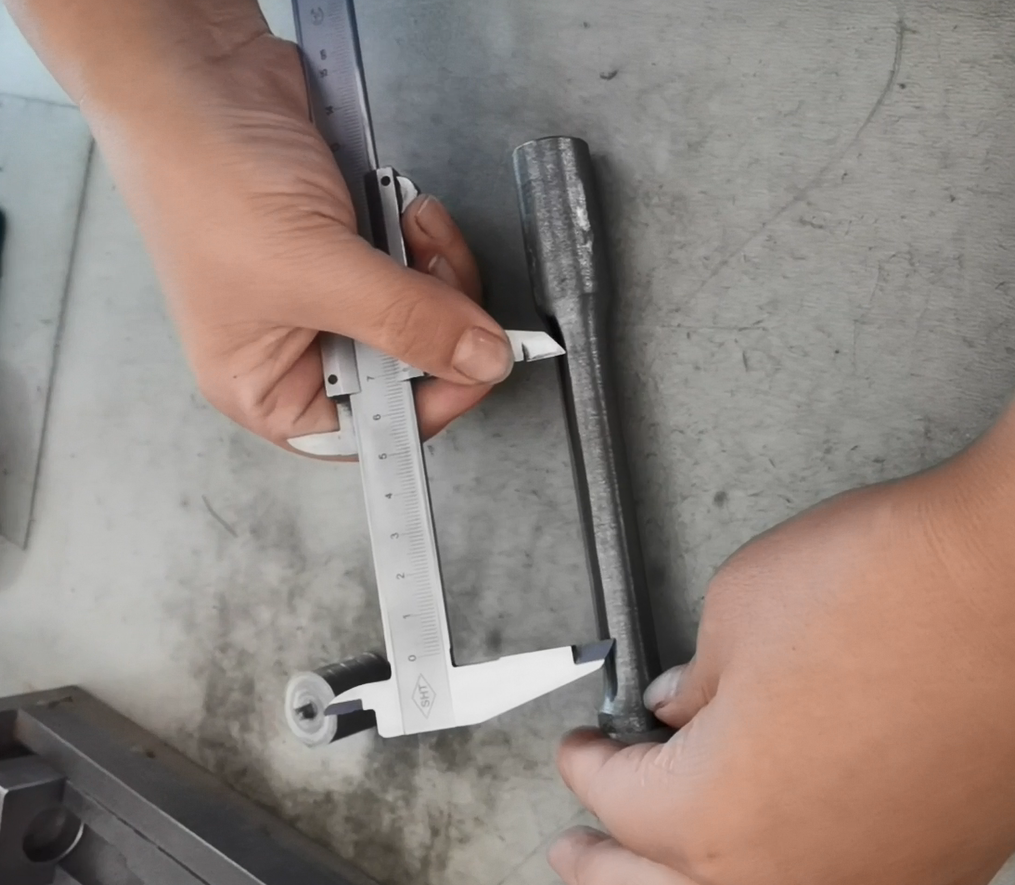
8. Duritatea Brinell
Duritatea Brinell funcționează prin presarea unei bile de oțel cu un diametru specificat în suprafața probei la o viteză specificată, sub o forță de testare specificată. Forța este apoi îndepărtată după ce forța de testare specificată este menținută pentru o perioadă de timp specificată. Duritatea Brinell a metalului este exprimată ca presiunea medie aplicată pe suprafața sferică a indentației. Testul de duritate Brinell nu este afectat de segregarea microscopică sau de neomogenitățile compoziționale din probă. Prin calcularea raportului dintre suprafața de indentație și sarcina aplicată, se evaluează obiectiv proprietățile materialului, cum ar fi ductilitatea și rezistența la uzură, și este adesea utilizat ca standard de referință pentru controlul calității industriale.
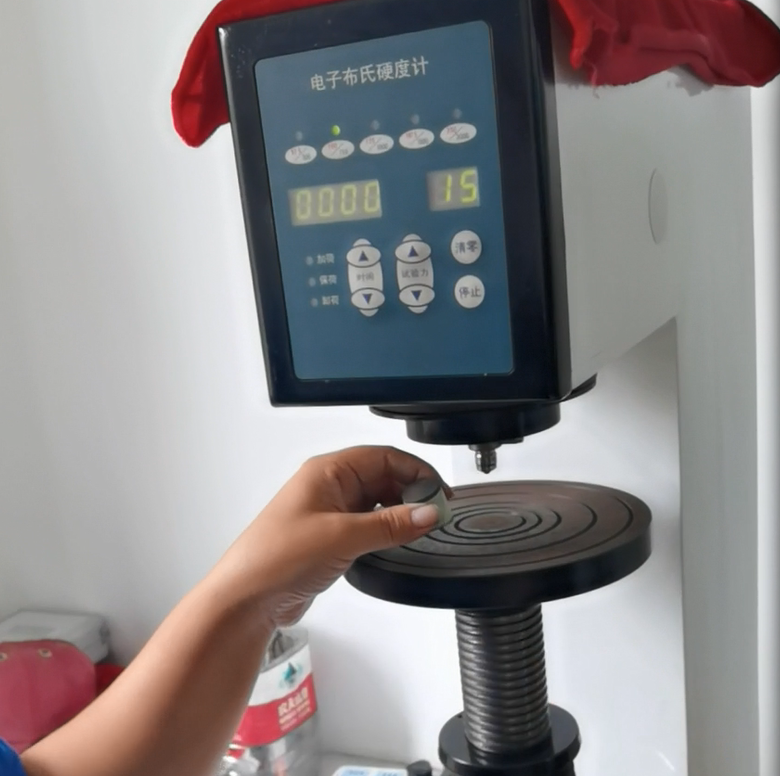
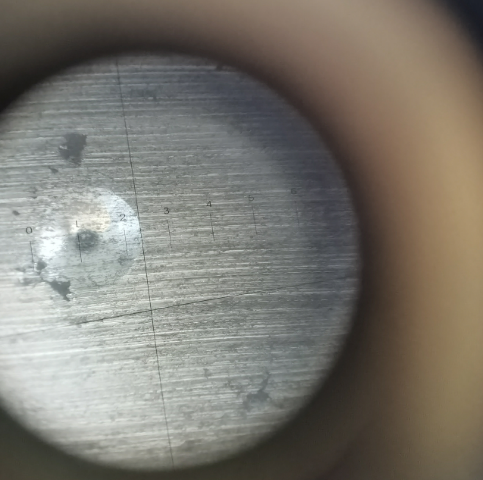
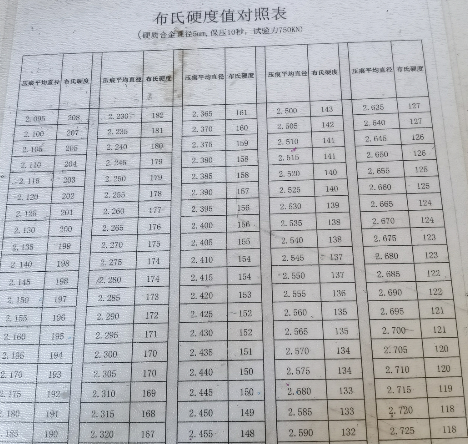
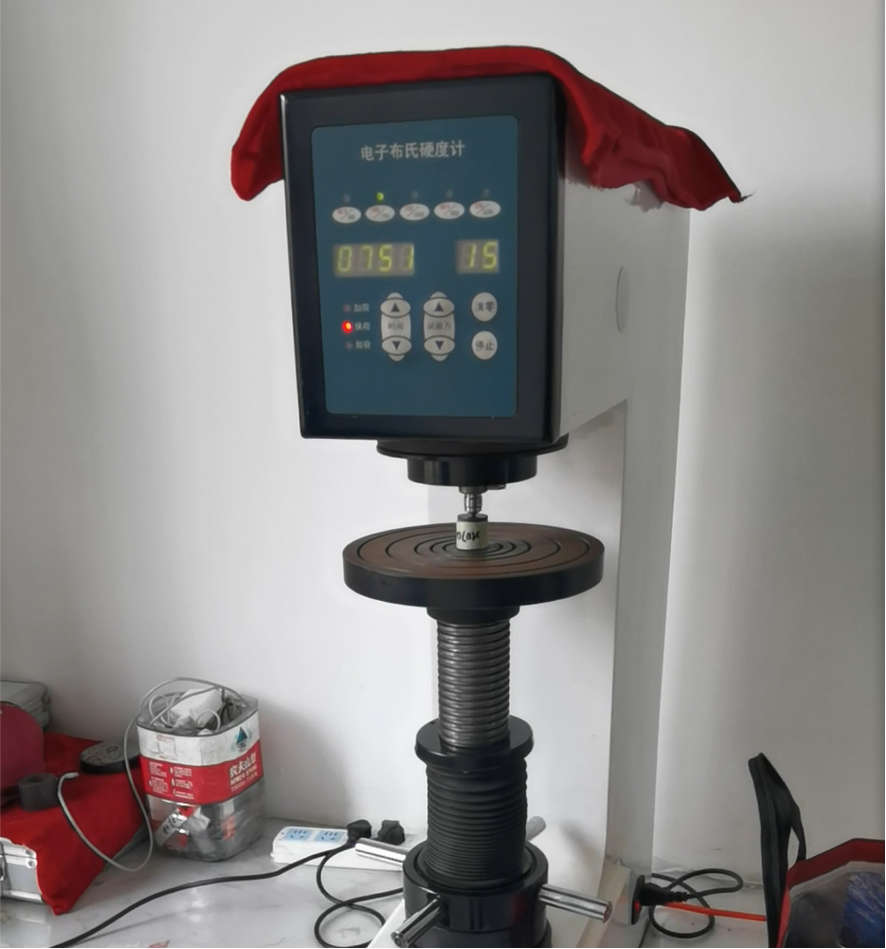
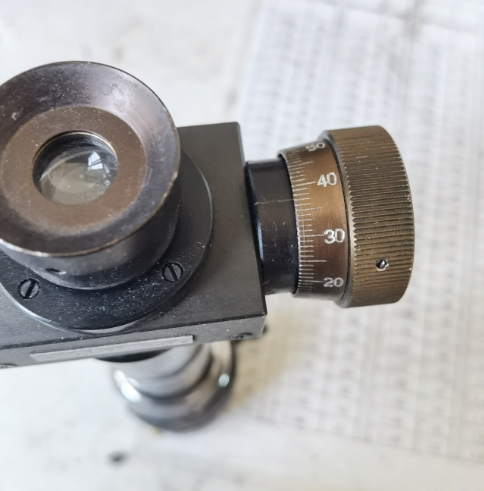
Duritatea Brinell a țevilor centrifuge din fontă ductilă nu trebuie să depășească 230 HBW, iar duritatea Brinell a țevilor, fitingurilor și accesoriilor din fontă ductilă necentrifugă nu trebuie să depășească 250 HBW. Zona afectată termic a pieselor sudate poate avea o valoare a durității Brinell mai mare.
9. Compoziția chimică a fontei ductile, detecție spectrală
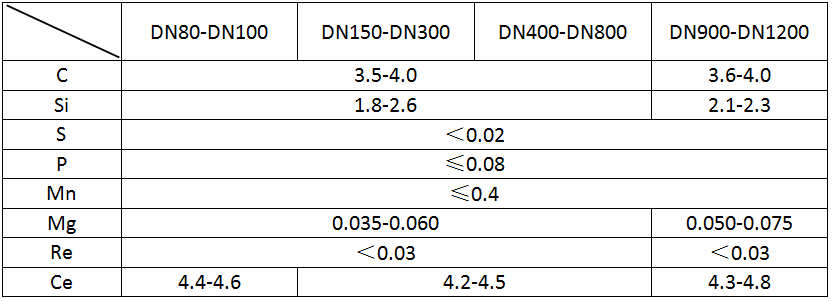
Metodele spectroscopice pot analiza conținutul de elemente cheie, cum ar fi siliciul și magneziul, din fonta ductilă în timp real (de exemplu, conținutul final de siliciu afectează direct rezistența la impact la temperatură scăzută a fontei ductile feritice), înlocuind metodele chimice tradiționale pentru testarea de mare viteză și ghidând ajustările procesului de preturnare. Prin măsurarea distribuției elementelor precum carbonul și sulful, ne asigurăm că rata de nodularitate a grafitului (rata de sferoidizare ≥90%) îndeplinește rezistența la tracțiune (≥420 MPa) și alungirea (≥10%) necesare. Monitorizarea în timp real a compoziției metalului în timpul procesului de turnare reduce deșeurile și îmbunătățește calitatea internă a țevilor și fitingurilor din fontă ductilă.
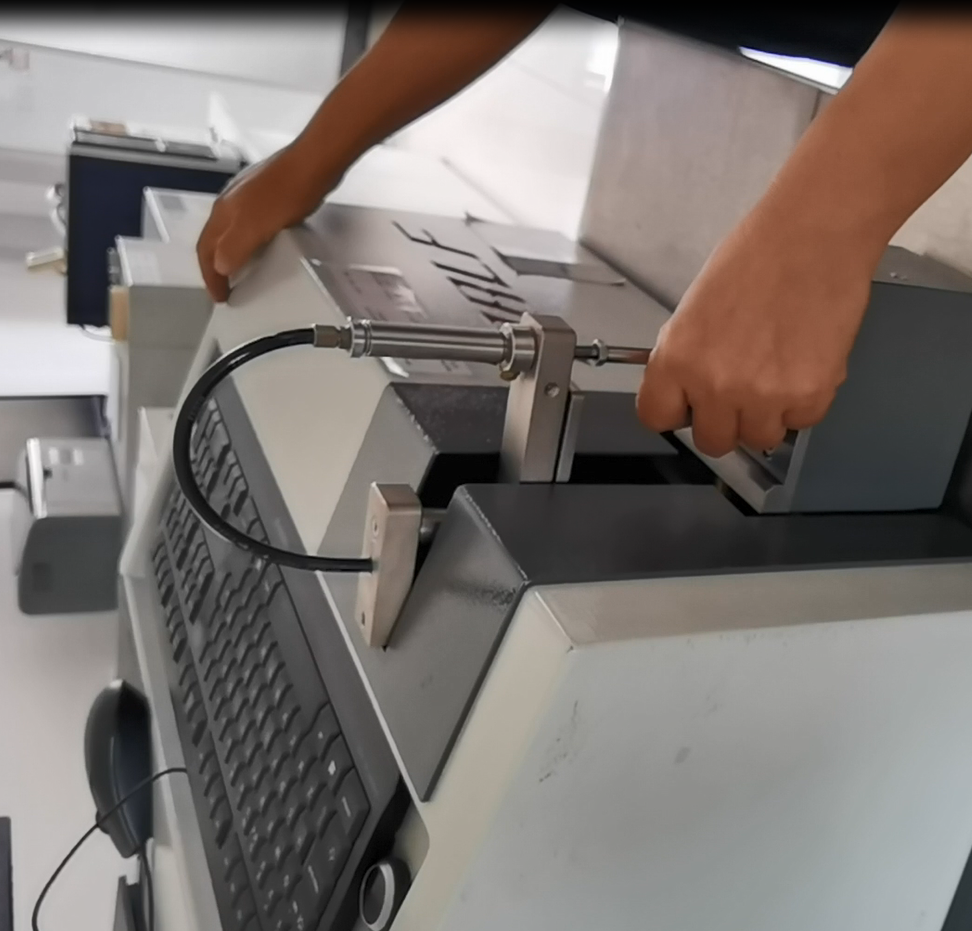
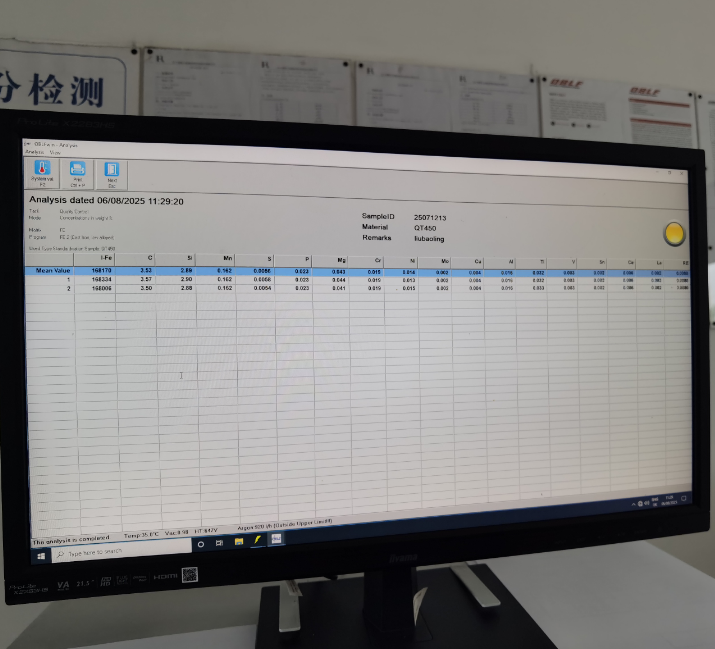
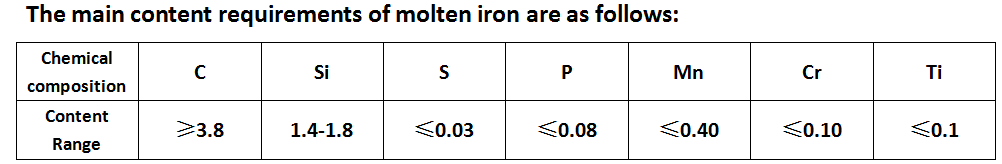
Cerințe de control pentru principalele componente ale fontei topite după sferoidizare
Obțineți raportul complet de inspecție a calității
Data publicării: 11 septembrie 2025



